以科技及创新改善生活环境,以产学研有机结合的发展模式


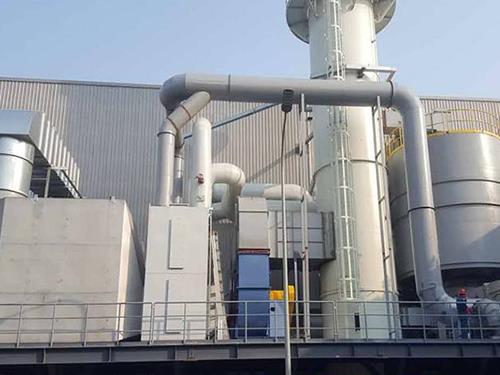
催化燃烧设备是废气治理设备中实现VOCs高效氧化的重要技术路线,在较低温度(250~400℃)下即可将有机物转化为二氧化碳和水,具有节能、无二次污染等显著优势。其核心是催化剂,通常采用负载贵金属(铂、钯)或过渡金属氧化物的蜂窝陶瓷载体。催化剂中毒是导致设备性能衰减的最主要因素,中毒类型包括化学中毒和物理中毒两大类。化学中毒主要指废气中的硫、磷、氯等元素与贵金属活性中心发生不可逆反应,生成稳定的化合物(如铂硫化物、铂氯化物),使活性中心永久失活。废气中硫化氢或有机硫化物含量超过10毫克/立方米时,催化剂寿命在三个月内可能衰减至初始活性的40%。物理中毒则是废气中的硅氧烷或高沸点焦油类物质在催化剂表面沉积覆盖,堵塞微孔通道,阻隔反应物与活性中心的接触。印刷、涂装行业废气中常见的六甲基二硅氧烷(HMDSO)燃烧后生成二氧化硅粉末,沉积于催化剂表面形成玻璃状覆盖层,这种物理中毒同样不可逆,且随运行时间累积加剧。催化剂中毒的典型征兆包括:达到相同净化效率所需的预热温度持续升高(如从260℃逐步上升至350℃),反应床层进出口温差减小(正常应为40~60℃,中毒后降至20℃以下),以及VOCs去除率由设计的98%降至85%以下。
预热温度的控制精度直接关系催化燃烧设备的安全与效能。若预热温度低于催化剂的起燃温度(通常200~250℃),VOCs在催化剂表面无法充分氧化,未反应的高浓度有机物在反应床层内积聚,一旦温度波动超过起燃点则可能引发爆燃甚至爆炸事故。预热温度过高(超过催化剂允许最高使用温度,通常500℃)则加速贵金属颗粒的烧结和迁移,使活性组分比表面积减小,同样导致活性衰减。预热器出口温度应通过PID精确控制在催化剂起燃温度以上30~50℃,且温度波动幅度不超过±5℃。为此,预热器应采用多级加热方式,电加热管或燃气燃烧器与热电偶形成闭环控制,调节响应时间不超过5秒。在设备启动阶段,应先通入洁净空气将催化剂床层预热至设定温度(约280℃),待床层温度稳定后方可逐步导入废气,避免冷废气直接冲击高温催化剂造成热震开裂。停机时则应在切断废气后继续保持热风循环,将系统内残留有机物彻底吹扫干净,防止停机后有机物冷凝附着于催化剂表面。
预防催化剂中毒的关键在于严格的废气预处理。进入催化燃烧床层之前,废气必须经过除尘、除雾、除硫等多级预处理系统。除硫可采用干式脱硫剂(如氧化铁基或氧化锌基吸附剂),当脱硫剂出口硫化物浓度超过5毫克/立方米时即需更换。除硅氧烷可采用分子筛吸附装置,硅氧烷吸附容量达到饱和值的80%时需进行再生或更换。对于含氯废气,建议在前端增设碱液洗涤塔,将氯元素以氯化钠形式从气相中去除,避免氯进入催化床层。每季度对催化剂活性进行检测,通过小样测试装置测定相同工况下的转化率,若转化率较初始值下降超过10%即需评估催化剂健康状况。对于已中毒的催化剂,若属于可逆中毒(如积碳覆盖),可采用热空气(500℃)或水蒸气吹扫再生,恢复大部分活性;若属于不可逆化学中毒,则需更换催化剂模块。催化剂模块更换时,应遵循逐层替换原则,新旧催化剂不宜混合装填,以免因活性差异导致床层反应不均匀。通过精准的预热温度控制和严格的预处理防护,催化燃烧设备可在3~5年内保持95%以上的VOCs去除率,催化剂更换周期延长至8000小时以上,废气治理设备的综合运营成本显著优化。